食品饮料厂废水怎么处理方法|食品饮料厂废水处理案例
大型项目的背景
华南区域区域某大一些的白酒厂,一年生产白酒100万千升。已有清理场地设施建于2020年,遇到清理性能匮乏、耗电等难题。2022年开展提升,设计的清理的规模5000m³/d。
焦化废水含量特征
化工废水一般来源糖化、发哮、灌装生产线等生产工序,具备着以內共同点:
可生化学性好(BOD/COD>0.6)
高渗透压无机加热器端差(COD 2500-4000mg/L)
温暖价格波动大(25-55℃)
含大量的发酵粉渣滓、麦糟等浮悬物
创新发展生产技术注意事项
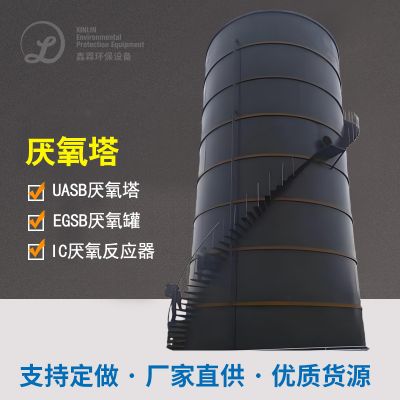
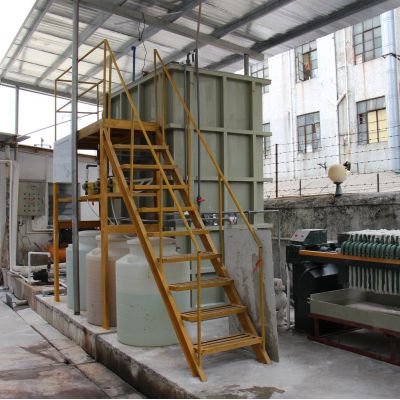
创新选择"高效益厌氧反应器+短程水解酸化"组合成加工过程:
预操作
:转动排水槽→热调换系统性(降低温度的至35℃)→涡凹气浮
内在除理
:IC生物滤池生理催化反应器(COD负荷量15kg/m³·d)→短程活性污泥反活性污泥SBR池
环境再生资源利用
:活性污泥法沼气的出现火力发电(平均火力发电池寿命2000kWh)
智能化把握
:进行安装在线播放监测数据操作系统,及时调节DO、ORP等技术参数
正常运行认真总结
变革后相关指标英文相对比较《黑啤酒工業感染物排卸规则》(GB19821-2005):
COD ≤ 50mg/L(除去率98.5%)
TN ≤ 10mg/L
吨水治疗投入下降35%
年减少交电费约76万元,沼气池生产发电年收益的110万元,成本收购期缩减至4.2年。

 扫一扫添加微信